
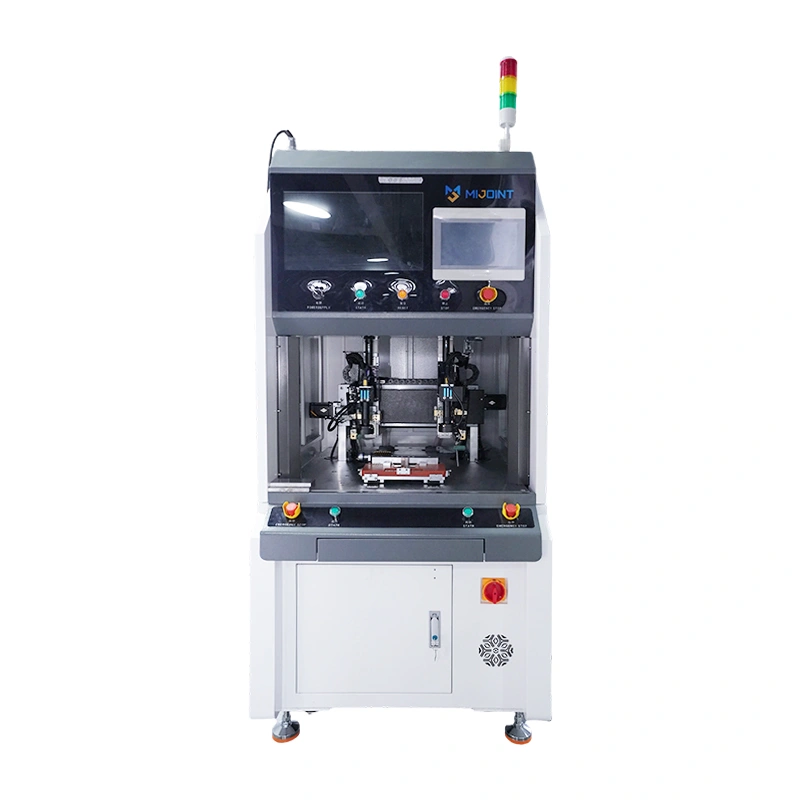
Dans la fabrication d’électronique à haute vitesse, choisir la bonneMachine à soudage par résistance pour assemblage de connecteursest essentiel pour éliminer les goulets d’étranglement du soudage traditionnel. À mesure que les connecteurs rétrécissent et que les exigences en performance augmentent pour les serveurs d’IA, les modules d’E/S automobile et les télécommunications à haute fréquence, les fabricants ont besoin de solutions de micro-soudure précises, fiables et évolutives. Ce guide complet explore comment sélectionner le système de soudage par résistance idéal pour optimiser l’intégrité du signal, la résistance mécanique et l’efficacité de la production.
Qu’est-ce qu’une machine de soudage par résistance pour l’assemblage de connecteurs ?
AMachine à soudage par résistance pour assemblage de connecteursest un système de fabrication de haute précision conçu pour relier des fils fins, des câbles twinaxials à grande vitesse (twinax) ou des lignes micro-coaxiales directement aux bornes de connecteur et aux cartes à palettes. Contrairement aux systèmes de soudage standards utilisés dans les industries lourdes, la soudure par résistance par connecteurs fonctionne à l’échelle microscopique. Il utilise la chaleur localisée et la force mécanique pour créer des liaisons à l’état solide ou fusion entre des matériaux délicats. Comme le procédé n’introduit pas d’alliages de soudure étrangers, le joint obtenu maintient la conductivité pure et la faible impédance des métaux de base, ce qui est essentiel pour la transmission de signaux à haute fréquence et à large bande passante.
Les machines modernes de soudage par résistance intègrent des systèmes de contrôle électronique avancés pour réguler l’énergie de soudage avec une extrême précision. Les systèmes haute performance utilisent la technologie de chauffage par impulsions, où la tension de sortie, la largeur d’impulsion et la pression de soudage sont strictement contrôlées via des systèmes de rétroaction en boucle fermée. Des capteurs de courant intégrés et des mécanismes avancés de détection de pression surveillent en temps réel les caractéristiques physiques de chaque articulation. Cela garantit que le courant électrique n’est déchargé que dans les conditions structurelles exactes requises, évitant ainsi les défauts à l’échelle microscopique.
Ces machines sont très spécialisées pour manipuler des pièces délicates sans provoquer de dégradation thermique des plastiques environnants, des boîtiers de connecteurs en polymère à cristaux liquides (LCP) ou de l’isolation des câbles. Un système haut de gamme peut souder directement des fils émaillés ultra-fins, des micro-conducteurs coaxiaux et des bornes de précision dont les diamètres ou les épaisseurs varient de 0,02 mm à 0,30 mm. Cette capacité les rend indispensables pour la production de masse d’interconnexions à haute densité, incluant des interfaces d’E/S à haute vitesse, des connecteurs backplane et des bornes de capteurs automobiles de nouvelle génération.
Quels composants de connecteur et de câble peuvent être soudés par résistance ?
Le soudage par résistance est incroyablement polyvalent, mais il brille vraiment lorsqu’il est appliqué à des composants à haute fréquence et haute densité qui ne supportent pas l’exposition thermique prolongée du soudage conventionnel. Dans l’électronique moderne, ce procédé est largement appliqué pour assembler directement des fils en cuivre, laiton, bronze et alliage plaqué argent à des bornes de connecteur plaquées or ou étain. Comme la chaleur de soudure est concentrée strictement à l’interface de contact pendant une fraction de seconde, l’isolation environnante et les boîtiers en plastique restent totalement intacts.
Les composants et assemblages les plus courants bénéficient de cette technologie incluent :
- Ensembles de câbles à grande vitesse (DAC) :Câbles en cuivre à attache directe (DAC), incluant les ensembles de câbles twinax 400G/800G/1.6T OSFP, QSFP-DD, SFP-DD et PCIe Gen 5/6 twinax. La soudure directe des conducteurs à la carte à palettes du PCB assure une perte minimale d’insertion et de retour.
- Terminaux estampés de précision et micro-interconnexions :Connecteurs carte à carte à pas fin, connecteurs flexibles pour circuit imprimé (FPC), connecteurs micro-broches et blocs terminaux à haute densité où l’espace mécanique est extrêmement limité.
- Faisceaux et capteurs automobiles :Connecteurs d’E/S à haute vibration, bornes de capteurs radar/LiDAR automobiles, et connexions fil-terminal robustes qui exigent une stabilité thermique et mécanique supérieure dans des conditions de fonctionnement difficiles.
En utilisant la liaison métal à métal directe, les fabricants éliminent le poids supplémentaire, la masse et la résistance électrique des alliages de soudure. Cela aboutit à des connexions hautement fiables et à faible impédance, qui respectent les normes strictes d’intégrité du signal des centres de données IA et des systèmes de sécurité automobile.
Comment fonctionne la soudure par résistance dans la production de connecteurs
La physique fondamentale du soudage par résistance repose sur la loi de Joule, qui stipule que la chaleur générée est directement proportionnelle au carré du courant de soudure, à la résistance électrique de l’interface de contact et à la durée du flux de courant. Dans l’assemblage des connecteurs, les électrodes de la machine fixent le conducteur du câble et la borne du connecteur ensemble sous une force mécanique précise. Cette action de serrage stabilise la résistance de contact à l’interface du joint et assure un trajet électrique cohérent.
Une fois la force de serrage prédéfinie atteinte, le contrôleur de la machine libère une impulsion électrique à fort courant et basse tension à travers les électrodes. Parce que la résistance de contact entre le fil et la borne est nettement supérieure à celle des électrodes elles-mêmes, une chaleur localisée est instantanément générée à l’interface. Cette chaleur adoucit ou fait fondre les métaux adjacents, tandis que la force continue des électrodes comprime les matériaux ensemble pour former une pépite de soudure à l’état solide.
L’ensemble du processus se déroule en quelques millisecondes. Ce temps de cycle ultra-rapide est le secret pour protéger les boîtiers de connecteurs sensibles à la chaleur. La chaleur est générée et dissipée si rapidement qu’elle n’a pas le temps de descendre le long du fil pour faire fondre l’isolation ou déformer le corps du connecteur en plastique. Le résultat est un joint propre, hautement conducteur, avec une zone sensible (HAZ) minimale, préservant la géométrie physique précise nécessaire pour maintenir l’impédance caractéristique.
Paramètres clés qui influencent la qualité de la soudure
Obtenir une qualité de soudure constante dans la production de connecteurs à grande vitesse nécessite un contrôle précis de plusieurs paramètres physiques interconnectés :
- Courant de soudure et amplitude de tension :Pour l’assemblage de micro-connecteurs, l’amplitude de l’impulsion doit être réglée en micro-étapes — souvent avec une résolution aussi fine que 0,01 V dans une plage de 0,01 V à 1,99 V. Si la tension est légèrement trop basse, l’articulation souffrira d’une faible adhérence ; Si elle est trop élevée, elle provoquera une expulsion de matériaux, des étincelles ou une déformation sévère de la terminale.
- Largeur d’impulsion de soudure (durée) :Cela détermine combien de temps l’énergie électrique est appliquée à l’articulation. Dans les applications fil fin et twinax, cela se mesure en millisecondes, généralement de 0 à 29,9 ms avec une résolution de 0,1 ms. Comme différents matériaux de placage (comme l’or, l’étain ou le nickel) présentent des conductivités thermiques et des points de fusion variables, la largeur d’impulsion doit être personnalisée pour garantir que le placage soit déplacé ou fondu sans brûler le métal de base sous-jacent.
- Force de l’électrode (pression) :Une pression mécanique appropriée est essentielle pour percer les oxydes de surface, aplatir la rugosité microscopique et éviter les espaces d’air qui provoquent des arcs électriques. Les machines de soudage par résistance avancées utilisent des capteurs de pression de haute précision pour garantir que l’impulsion électrique n’est déclenchée que lorsque la force mécanique se trouve dans la fenêtre ciblée. Une force constante tout au long du cycle de soudure empêche les éclaboussures et garantit une épaisseur de soudure uniforme.
Comment choisir la bonne machine de soudage par résistance
Lors de l’évaluation d’unMachine à soudage par résistance pour assemblage de connecteurs, votre première étape doit être d’analyser votreSpécifications de fils et de matériaux. Si votre production implique des câbles coaxiaux ultra-fins (jusqu’à 44 AWG) ou des câbles biaxials nécessitant une soudure directe sur des cartes à palettes, vous avez besoin d’une machine spécialisée à soudage à fil fin. Assurez-vous que le système dispose d’une régulation énergétique de haute précision et de capacités de chauffage par impulsions pour manipuler des alliages délicats de cuivre sans provoquer de brûlure du fil.
Ensuite, évaluons leBesoins en alimentation et contrôlede votre environnement de production. Une machine fiable doit offrir une alimentation stable et une puissance maximale d’impulsions de sortie robuste afin de pouvoir supporter différentes épaisseurs de matériau. Cherchez un contrôleur qui offre un retour en boucle fermée, permettant des ajustements en temps réel des fluctuations de tension et de courant pour maintenir une production d’énergie parfaitement constante de la première soudure à la millionième.
Pour vous aider à évaluer vos besoins en équipement, le tableau ci-dessous présente les spécifications techniques standard pour un système de soudage par résistance semi-automatique à haute performance, conçu pour les connecteurs de précision et les câbles à haute vitesse :
| Spécifications de l’équipement | Détails des paramètres |
|---|---|
| Puissance maximale d’impulsion de sortie | 540 VA |
| Largeur d’impulsion de soudage | 0–29,9 ms (résolution 0,1 ms) |
| Amplitude principale de l’impulsion | 0,01–1,99 V (résolution 0,01 V) |
| Diamètre du fil/conducteur soudable | Ø 0,02–0,30 mm |
| Mode de contrôle | Manuelle / Automatique |
| Dimensions de la station de soudage | 90 x 90 mm |
| Méthode de chauffage | Chauffage par impulsions |
| Alimentation électrique | AC 220 V |
| Dimensions de l’équipement | L 620 × W 600 × H 1 600 mm (hors écran) |
Enfin, considérons leEmpreinte physique et évolutivitédu matériel. Si vous gérez un plancher de production flexible, un design autonome de type étage est très avantageux. Cela vous permet de déployer la machine comme une station de travail manuelle au départ, puis d’intégrer le même module de soudure dans une chaîne de production automatisée multi-stations lorsque votre volume augmente.
Solutions de soudage manuelles, semi-automatiques et entièrement automatiques
Le choix du bon niveau d’automatisation dépend de votre volume de production, de votre mix de produits et des coûts de main-d’œuvre.
Stations de soudure manuelles
Les stations de soudage manuelles sont très efficaces pour les laboratoires de R&D, le prototypage et l’assemblage de connecteurs à faible volume et à fort mélange. Ils permettent aux opérateurs de positionner manuellement des configurations de fils complexes sous un microscope, ce qui les rend idéaux pour des assemblages très personnalisés ou à faible tension où les outils automatisés seraient prohibitifs.
Solutions semi-automatiques
Pour les lignes de production en croissance, les solutions semi-automatiques — telles qu’une machine de soudage par résistance à station unique — offrent un équilibre exceptionnel entre coûts et efficacité. Ces systèmes présentent un design compact de type plancher avec une station de soudure dédiée (par exemple, une station de 90 x 90 mm). L’opérateur charge manuellement le connecteur et le fil dans un luminaire, et la machine gère automatiquement le serrage, la détection de pression, le chauffage pulsé précis et la surveillance en temps réel du courant, réduisant considérablement l’erreur humaine.
Le flux de travail typique pour une station semi-automatique suit cette séquence :
Chargement manuel → serrage précis du capteur → soudure à impulsion → contrôle automatisé de la qualité
Lignes de montage entièrement automatiques
Pour la fabrication d’interconnexions de nouvelle génération à grande grande échelle (comme les ensembles de câbles OSFP ou CDFP), les chaînes d’assemblage entièrement automatiques sont la référence absolue. Ces systèmes avancés intègrent plusieurs processus complexes en un seul flux continu. Ils alimentent les matières premières, effectuent le démontage laser, réalisent l’alignement guidé par vision, réalisent des soudages par résistance de haute précision, effectuent une inspection optique automatisée (AOI) à 100 % et emballent les produits finis. Ce niveau d’automatisation minimise l’intervention humaine, réduit les temps de cycle à 0,8 à 1,0 seconde par unité, et garantit une répétabilité sans faille.
Comparaison des niveaux d’automatisation
Pour vous aider à déterminer la meilleure adéquation pour votre usine de fabrication, le tableau ci-dessous compare les principales caractéristiques des solutions de soudage par résistance manuelles, semi-automatiques et entièrement automatiques pour connecteurs et câbles à grande vitesse :
| Caractéristique / Métrique | Stations de soudure manuelles | Solutions semi-automatiques | Lignes de montage entièrement automatiques |
|---|---|---|---|
| Production Volume | Faible (R&D, prototypage, petits lots) | Moyen à élevé (scalage des lignes de production) | Ultra-haut volume (production de masse) |
| Durée moyenne du cycle | Lent (très dépendant des compétences de l’opérateur) | Modéré (cycles contrôlés par la machine constants) | Ultra-rapide (0,8 à 1,0 seconde par unité) |
| Implication des opérateurs | Haut (positionnement manuel, serrage et tir) | Modéré (chargement et déchargement manuels des luminaires) | Minimal (exploitation non supervisée, alimentation automatisée des matériaux) |
| Régularité de la qualité | Variable (dépendant de l’opérateur) | Haut (clampage automatisé et paramètres d’impulsion) | Extrêmement élevée (guidance visuelle et 100 % d’AOI) |
| Traçabilité | Limité (journalisation manuelle) | Bon (surveillance et capteurs de courant en temps réel) | Complet (intégration complète du MES, données individuelles des articulations) |
| Investissement initial | Low | Modéré | Haut |
| Applications les plus adaptées | Prototypes de câbles personnalisés à grande vitesse, connecteurs aérospatiaux à faible volume | Bornes de capteurs automobiles, connecteurs d’E/S de précision, blocs de terminaux de volume moyen | Ensembles de câbles DAC twinax 800G/1.6T OSFP, QSFP-DD, PCIe Gen 5/6 DAC twinax |
Défauts et solutions courants de soudure
Même avec des machines de haute qualité, la dérive des procédés peut parfois introduire des défauts si les paramètres ne sont pas surveillés. Le tableau ci-dessous présente les défauts les plus courants dans le soudage des connecteurs, leurs causes profondes et les solutions recommandées :
| Défaut courant | Cause profonde | Solution recommandée |
|---|---|---|
| Soudage virtuel / Joints faibles | Faible apport de chaleur ou pression d’électrode insuffisante. | Augmentez la largeur d’impulsion ou ajustez la force de l’électrode pour percer les oxydes de surface. |
| Brûlure / Cassure de fil | Densité d’énergie excessive ou extrémités d’électrodes mal alignées. | Diminution de l’amplitude de l’impulsion en pas de 0,01 V ; Inspectez et réalignez les pointes des électrodes. |
| Étincelles / Éclaboussures de matériaux | Embouts d’électrodes contaminés ou décharge prématurée de courant. | Nettoyez régulièrement les électrodes ; Vérifiez le seuil du capteur de pression avant le tir. |
Soudure virtuelle ou joints faibles
C’est un problème courant où le conducteur du câble et la borne du connecteur semblent liés mais séparés sous une contrainte mécanique minimale. Cela est généralement causé par un apport de chaleur insuffisant ou une faible pression d’électrode qui ne parvient pas à percer les oxydes de surface sur la borne plaquée. La solution consiste à augmenter légèrement la largeur d’impulsion ou à ajuster la force de l’électrode pour stabiliser la résistance de contact.
Brûlure ou casse de fil
Cela se produit fréquemment lorsqu’on travaille avec des fils ultra-fins twinax ou micro-coaxiaux de moins de 0,1 mm. Cela se produit lorsque la densité d’énergie est trop élevée ou que les extrémités des électrodes sont mal alignées, concentrant la chaleur dans une zone minuscule. Pour résoudre cela, il faut réduire l’amplitude de l’impulsion principale en utilisant des réglages à résolution fine (comme des pas de 0,01 V) et inspecter les extrémités des électrodes pour détecter l’usure ou le désalignement.
Étincelles ou éclaboussures de matériaux
Ce défaut peut endommager des composants délicats du connecteur, faire fondre les boîtiers plastiques adjacents et contaminer la zone de soudure. Cela est généralement déclenché par la décharge du courant avant que les électrodes n’aient complètement serré la pièce, ou par des pointes d’électrodes oxydées. Mettre en place une machine équipée d’un capteur de pression intégré empêche le système de démarrer prématurément, tandis que l’établissement d’un protocole régulier de nettoyage et d’habillage des électrodes maintient les surfaces de contact impeccables.
Inspection de soudure et traçabilité de la qualité
Dans des industries critiques comme la fabrication automobile et l’infrastructure de serveurs d’IA, une seule défaillance du joint de connexion peut entraîner des interruptions catastrophiques du système ou une dégradation du signal. Par conséquent, s’appuyer sur les essais destructifs post-soudure n’est plus suffisant. Les systèmes de soudage par résistance haute performance intègrentSurveillance électrique en temps réelgrâce à des capteurs de courant et de tension intégrés. Ces capteurs capturent la courbe d’énergie dynamique de chaque soudure, la comparant à un « profil doré » préprogrammé et signalant instantanément toute écart.
Pour compléter la surveillance électrique, les lignes de production à grande vitesse intègrentSystèmes automatisés d’inspection visuelle. Utilisant des caméras 2D ou 3D haute résolution, ces systèmes inspectent immédiatement la géométrie physique du joint de soudure après le cycle. Ils vérifient le bon emplacement du fil sur la borne ou la carte à palettes, vérifient l’excès de déformation et mesurent la hauteur de soudure pour s’assurer que le joint respecte des tolérances dimensionnelles strictes avant que la pièce ne passe à la station suivante.
Pour atteindre une fabrication véritablement intelligente, ces outils d’inspection doivent être directement reliés à votre Système d’Exécution de la Fabrication (MES). En intégrant les données des capteurs et les résultats d’inspection visuelle de la machine à souder avec le MES, vous établissez une boucle complète de traçabilité qualité basée sur les données. Chaque connecteur à grande vitesse produit se voit attribuer un profil de suivi unique contenant sa tension de soudage exacte, sa durée d’impulsion, sa courbe de pression et ses images d’inspection visuelle, donnant à vos clients une confiance totale dans la fiabilité et l’intégrité du signal de votre produit.
Pourquoi choisir Mijoint pour l’automatisation du soudage par résistance des connecteurs
En matière d’assemblage de connecteurs de haute précision,MijointSe distingue comme un partenaire stratégique d’automatisation de premier plan au monde. Fondée en 2018 dans le lac Songshan de Dongguan, Mijoint est spécialisée dans les solutions d’automatisation personnalisées pour câbles à grande vitesse, connecteurs et inspection visuelle 2D/3D. Notre expertise approfondie en ingénierie en soudage par résistance, soudure laser et assemblage haute précision nous permet de servir des leaders mondiaux dans les serveurs d’IA, les centres de données, la fabrication automobile et l’automatisation industrielle.
Choisir Mijoint signifie s’associer à une puissance d’élite en R&D. Notre équipe compte plus de 200 ingénieurs dévoués — dont 42 % détiennent des titres d’ingénieur senior — dirigés par des vétérans du secteur avec en moyenne 15 ans d’expérience. Nous proposons une technologie de pointe qui atteint une précision d’assemblage de qualité Apple allant jusqu’à 0,01 mm et des temps de cycle ultra-rapides de 0,8 à 1,0 seconde par unité. Nos machines de soudage par résistance semi-automatiques à une seule station sont conçues avec des détecteurs de pression avancés, des capteurs de courant intégrés et une régulation d’énergie de haute précision pour garantir une conductivité et une résistance mécanique sans faille.
Chez Mijoint, nous comprenons que la rapidité de fabrication et le temps de disponibilité sont essentiels pour vos résultats financiers. Opérant dans une installation ultramoderne de 45 000 m², nous pouvons livrer des lignes de production en double en 45 jours et des lignes développées sur mesure en 75 jours. De plus, notre réseau mondial de service couvre la Malaisie, le Vietnam, la Thaïlande et le Mexique, soutenu par un strict accord de niveau de service : une garantie de réponse à distance de 30 minutes, un déploiement des techniciens en 2 heures et une arrivée des techniciens sur site 24h/24 pour assurer le bon déroulement de votre production.
Conclusion
Choisir la bonne machine de soudure par résistance est une décision cruciale qui impacte directement les performances électriques, l’intégrité mécanique et le débit global de votre ligne de montage de connecteurs. En évaluant soigneusement les diamètres de vos fils, le blindage des matériaux et les besoins en puissance, vous pouvez choisir un système qui offre le contrôle énergétique exact et la stabilité mécanique requises par votre procédé.
Passer de la soudure manuelle au soudage par résistance de précision élimine non seulement les défauts courants comme les joints froids et les dommages thermiques, mais aussi une garantie de développement de vos capacités de production. Que vous ayez besoin d’une machine autonome flexible et semi-automatique pour les terminaux de précision ou d’une chaîne d’assemblage automatisée entièrement intégrée et rapide pour câbles twinax 800G OSFP/QSFP-DD, collaborer avec un leader du secteur comme Mijoint garantit que votre processus de fabrication reste très efficace, précis et entièrement traçable.



