Les équipements d’assemblage automatisés mesurent, contrôlent et jugent déjà presque tout ce qu’ils font — cycle par cycle, unité par unité. La question qui distingue les usines performantes des autres est de savoir si ces données sont collectées et utilisées, ou si elles s’évaporent à l’intérieur de chaque contrôleur de machine. La collecte de données machines pour les équipements d’automatisation consiste à capturer automatiquement les paramètres de processus, les décomptes de production, les résultats d’inspection et l’état de l’équipement, les déplacer vers un système central, puis les transformer en décisions. Bien réalisé, il transforme les temps d’arrêt imprévus et les décisions de gestion aveugles en opérations surveillées, prévisibles et en amélioration continue. Ce guide explique son fonctionnement, quelles données collecter, quelles technologies les transportent, et comment les mettre en œuvre sur une ligne automatisée.
Qu’est-ce que la collecte de données machine ?
La collecte de données machine consiste à capturer automatiquement les informations générées par les équipements de production — valeurs de processus, enregistrements d’événements, résultats de qualité et signaux d’état — puis leur transfert vers un système où elles peuvent être stockées, consultées et analysées. Le mot « automatique » porte la majeure partie du poids : les données passent de la machine au système sans que les opérateurs n’écrivent quoi que ce soit, n’exportent les fichiers à la main ou ne re-saisissent les numéros.
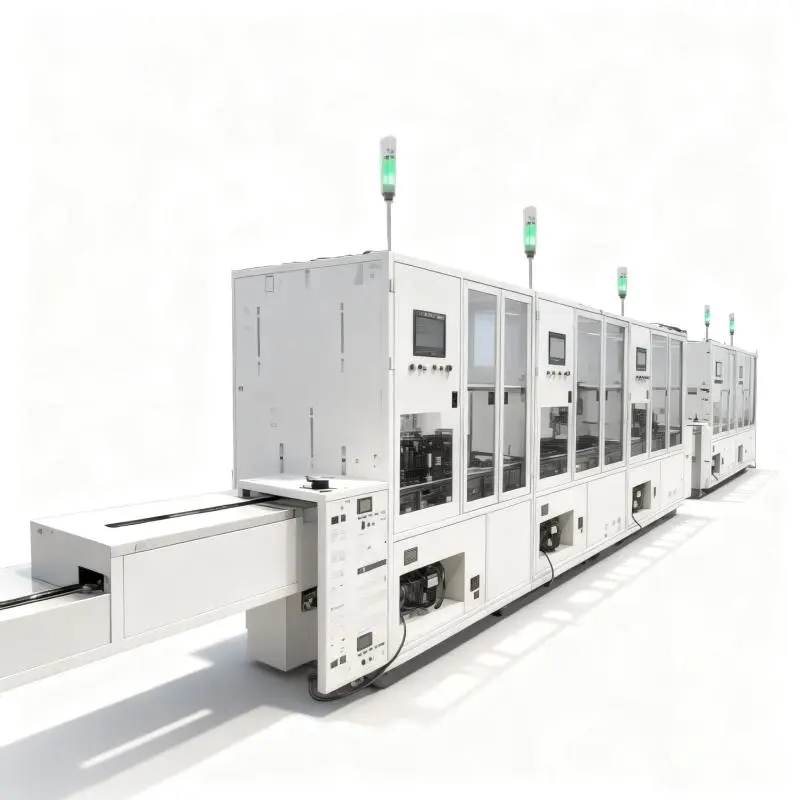
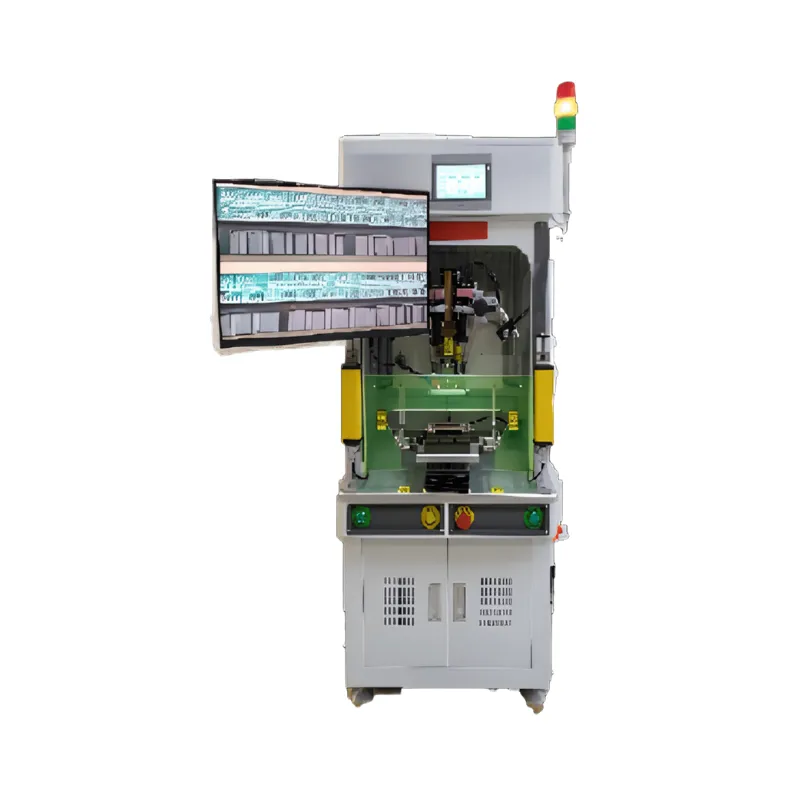
Le scope couvre plusieurs familles de données :Données de procédé(les paramètres que chaque station contrôle, tels que les températures, pressions et positions),Données de production(comptes, temps de cycle, états de la machine),Données de qualité(résultats d’inspection visuelle, mesures électriques, décisions de réussite/échec), etDonnées sur l’état de l’équipement(alarmes, pannes et signaux d’état qui annoncent des défaillances). Sur les lignes automatisées modernes, tout cela existe déjà à l’intérieur du système de contrôle de l’équipement — la collecte de données consiste à leur fournir un endroit utile où aller. Les lignes automatisées de préparation des fils de Mijoint, par exemple, sont équipées de série de la surveillance vidéo et de la surveillance à distance, avec traçabilité automatique des données de production et une interface de données standard pour se connecter à un MES ou à la plateforme web développée par l’entreprise : le chemin de collecte fait partie de la conception de la machine, et non est un accessoire.
Points douloureux : Temps d’arrêt imprévu, absence de maintenance prédictive et décisions de production à l’aveugle
Lorsque les données machines ne sont pas collectées, trois problèmes dominent la vie quotidienne d’une opération de production.
Temps morts non planifiés
Sans données d’état continues, des problèmes d’équipement s’annoncent en arrêtant la ligne. Les alarmes et pannes qu’un système de surveillance apparaîtrait en tant que tendances — une station qui prend progressivement plus de temps par cycle, une panne intermittente du capteur, un paramètre qui s’approche de sa limite — restent invisibles jusqu’à ce qu’ils deviennent des arrêts. Et comme rien n’a été enregistré, l’autopsie après chaque panne commence par des suppositions sur ce qui l’a précédée.
Pas de maintenance prédictive
La maintenance prédictive est, au fond, une pratique de données : elle a besoin d’archives historiques sur le comportement de la machine avant les pannes passées afin de reconnaître les mêmes signatures à l’avance. Une machine qui ne note rien ne peut être prédite ; Il ne peut être entretenu que sur un calendrier — ce qui fait soit gaspiller la vie des composants remplacés trop tôt, soit risquer des pannes de composants remplacés trop tard. Les usines sans données d’équipement sont bloquées simultanément dans les deux erreurs, sur toutes les machines du sol.
Décisions de production à l’aveugle
Lorsque les managers décident du personnel, de la planification, de l’amélioration de l’environnement de travail ou de la capacité sans données collectées, ils décident à partir des impressions et des rapports de fin de service qui traînent. Quelle station limite réellement la sortie de la ligne ? La qualité est-elle du drift pendant les équipes de nuit ? Le changement de recette d’hier a-t-il aidé ou nui ? Sans données machines, ces questions sont tranchées par l’opinion — et les programmes d’amélioration stagnent parce que leurs effets ne peuvent pas être mesurés.
Quelles données les équipements d’automatisation peuvent-ils générer ?
Les données disponibles sont plus larges que ce que la plupart des usines exploitent. Une ligne automatisée bien instrumentée produit :
- Comptages de production et données de cycle.Unités achevées par quart et par heure, temps de cycle par station, et le débit réel par rapport à la capacité de conception — la base de la mesure OEE.
- Paramètres de processus.Les valeurs contrôlées derrière chaque unité : profils de température et de pression de soudure, réglages de démontage au laser, dimensions de formage et de découpage — les données qui expliquentPourquoiUne unité s’est déroulée comme elle l’a été.
- Qualité et résultats d’inspection.Les résultats de l’inspection visuelle, les valeurs de test électrique telles que les mesures de résistance de contact Kelvin sur quatre fils, et les décisions de réussite/échec, chacun lié à l’unité et à la station qui les a produites.
- Alarmes et dossiers de panne.Ce qui s’est arrêté, quand, avec quel message — la matière première pour l’analyse des temps d’arrêt et la maintenance prédictive ?
- Données d’identité et de traçabilité de l’unité.L’enregistrement par unité — par exemple, les données d’inspection stockées sur un code bidimensionnel marqué au laser — qui relie chaque mesure ci-dessus à un produit spécifique.
- Statut visuel.Surveillance vidéo de la ligne, utile à la fois pour la supervision immédiate et le diagnostic à distance.
Pour illustrer concrètement ce que révèle les données collectées : la chaîne d’assemblage flexible B901 de Mijoint est conçue pour un taux d’utilisation des équipements supérieur à 90 % et un rendement supérieur à 98 %.Les registres de production et de qualité peuvent aider à vérifier ces chiffres, suivre les performances dans le temps et étudier les écarts. La collecte de données permet l’analyse des performances, tandis que l’utilisation réelle et le rendement dépendent également de l’équipement, du procédé, des matériaux et des conditions de fonctionnement.
Méthodes de collecte de données : OPC UA, SECS/GEM et passerelles IoT
Plusieurs approches standard transplacent les données des équipements vers les systèmes, et la plupart des déploiements réels les combinent :
- Connectivité directe des contrôleurs.Les API et PC industriels détiennent les données les plus riches, et les protocoles modernes conçus pour la communication industrielle — OPC UA étant le plus adopté — exposent ces protocoles à des systèmes de niveau supérieur sous forme structurée et documentée. C’est la voie privilégiée pour les paramètres de processus et les enregistrements d’événements.
- SECS/GEM.Dans les environnements d’équipements adjacents aux semi-conducteurs, la norme SECS/GEM définit comment les machines rapportent les événements, données et alarmes aux systèmes hôtes ; là où l’hôte d’usine l’attend, le support de l’équipement pour la norme évite une adaptation personnalisée.
- Interfaces de données standard et plateformes web.Les équipements offrant une interface de données standard documentée — comme les lignes de préparation des fils de Mijoint, qui se connectent à un MES ou à la plateforme web développée par l’entreprise — peuvent alimenter à la fois des systèmes d’usine et des plateformes plus légères, ce qui est utile lorsqu’un déploiement complet du MES est encore en cours.
- Passerelles IoT.Pour les équipements qui ne disposent pas de connectivité native, un appareil passerelle comble le fossé : il parle le protocole de la machine d’un côté et celui du réseau de l’autre, agrégeant plusieurs machines en un seul flux amont.
- Surveillance vidéo.Un canal complémentaire : la surveillance vidéo à distance permet aux ingénieurs de voir ce que disent les données et ce que fait la machine dans la même vue, ce qui raccourcit considérablement le diagnostic.
Le principe de sélection consiste à préférer ce que l’équipement supporte nativement. Une machine dotée d’une interface standard intégrée collecte les données de manière plus fiable qu’une machine adaptée via un convertisseur boulonné, car le modèle de données a été conçu à la source plutôt qu’inversé.
Stockage et architecture des données
Les données collectées ont besoin d’une destination, et l’architecture comporte généralement des couches. Les valeurs de processus à haute fréquence tombent souvent en premier dans un magasin d’historien ou de séries temporelles optimisé pour des écritures rapides et une longue rétention. Les enregistrements au niveau de l’unité — identité, résultats d’inspection, données de traçabilité — appartiennent au MES ou à la plateforme de qualité, indexés sur l’identifiant d’unité afin que les enregistrements puissent être récupérés par produit. Les vues agrégées — tableaux de bord OEE, tendances de rendement, résumés d’alarmes — sont en haut, servant les tableaux de bord aux managers et les rapports aux clients.
Deux règles pratiques maintiennent l’architecture saine. Premièrement,Préserver l’identité de l’unité d’un bout à l’autre: les données qui perdent leur lien avec le produit deviennent des statistiques, tandis que les données qui les conservent restent des preuves.Deuxièmement, automatiser l’échange de données : que l’équipement envoie des enregistrements au système central ou que le système les récupère automatiquement, le transfert ne doit pas dépendre de l’exportation des fichiers par les opérateurs. Définissez quand les enregistrements sont transférés et comment les transferts ratés sont détectés et réessayés, afin que les données de production restent disponibles et complètes.
Les décisions de stockage ont aussi une dimension temporelle. Les données de processus et d’alarme utilisées pour l’analyse de maintenance nécessitent suffisamment d’historique pour couvrir les variations saisonnières et de gamme de produits ; Les registres de qualité au niveau de l’unité doivent être conservés pendant la période spécifiée par vos contrats clients ; et les données de tableaux de bord peuvent souvent être agrégées et résumées sans perdre de valeur décisionnelle. Décider délibérément de la conservation — plutôt que de laisser le stockage croître jusqu’à devenir un problème de coût, ou de supprimer les dossiers qu’un auditeur demande plus tard — fait partie du traitement des données comme un actif de production. À mesure que les volumes augmentent, l’architecture devrait évoluer en ajoutant du stockage et du calcul derrière les mêmes interfaces, et non en repensant la couche de collecte déjà utilisée par l’équipement.
Transformer les données en action : analytique et applications
La collecte ne s’amortit que lorsque les données entraînent l’action. Les applications de plus grande valeur, par ordre approximatif d’échéance :
- OEE et analyse des temps d’arrêt.Comparer le temps de production prévu et réel, et classer les causes d’arrêts par fréquence et durée, indique exactement où se situe l’effort d’amélioration — remplaçant le débat traditionnel sur « où sont les pertes » par une mesure.
- Analyses de rendement et de défauts.Relier les résultats d’inspection aux paramètres de procédé révèle des corrélations : quels réglages de découpage précèdent les défauts de conducteur, quels profils de soudure précèdent les ruptures de joints. C’est le chemin allant de la lutte contre l’incendie à l’ajustement des procédés.
- Traçabilité et confinement rapide.Lorsqu’un défaut est détecté, les dossiers par unité identifient le scope affecté en quelques minutes — la différence entre une action ciblée et une quarantaine générale.
- Entretien prédictif. Les historiques d’alarme et les tendances des paramètres soutiennent la surveillance de l’état et aident les équipes à détecter les problèmes récurrents. Avec un historique de pannes suffisant et des indicateurs validés, ils peuvent également soutenir la maintenance prédictive, permettant de planifier certaines interventions avant une défaillance.
- Surveillance et support à distance.Avec la vidéo et les données d’état accessibles à distance, les fournisseurs d’équipements et les ingénieurs d’usine peuvent diagnostiquer les problèmes ensemble sans attendre une visite sur site — l’un des avantages pratiques de la surveillance à distance intégrée aux lignes de préparation des fils de Mijoint.
Comment mettre en œuvre la collecte de données machine pour résoudre les angles morts opérationnels
La mise en œuvre réussit lorsqu’elle est mise en place contre des angles morts spécifiques plutôt que tentée comme un grand projet :
- Commencez par les décisions.Listez les questions opérationnelles auxquelles vous ne pouvez pas répondre pour l’instant — la véritable station de goulot d’étranglement, les différences de rendement d’un quart à l’autre, les principales causes des temps d’arrêt — et collectez d’abord les données nécessaires à ces décisions.
- Inventez ce que votre équipement produit déjà.La plupart des machines modernes enregistrent déjà bien plus qu’elles n’en exposent. Établissez, machine par machine, quelle interface chacune propose et quelles données elle transporte.
- Fermez d’abord les îles.Un équipement sans interface standard est là où se trouvent vos angles morts ; Priorisez ces connexions, en utilisant des passerelles ou des interfaces natives, avant d’étendre l’analytique.
- Rendez l’upload automatique.Configurez un transfert de données continu, initié par la machine, afin que la collecte survive aux créneaux chargés — les étapes d’exportation manuelle sont là où les projets de collecte meurent discrètement.
- Gardez l’identité de l’unité tout au long du processus.Lorsque l’équipement permet l’identification par unité — comme des codes marqués au laser avec des données d’inspection stockées dans MES — utilisez-le, afin que vos données restent des preuves plutôt que des statistiques.
- Construisez des tableaux de bord que les gens utilisent réellement.Le dernier compteur — des données stockées à un écran qu’un superviseur vérifie chaque matin — détermine si la collecte modifie son comportement.
Pourquoi choisir l’équipement prêt pour les données de Mijoint
Mijoint intègre la collecte de données dans son équipement d’assemblage automatisé comme conception standard. LePréparation de fil MCIO sur la ligne automatiséeetLigne automatisée de préparation de fils CDFPcombinez la chaîne complète de processus de préparation des fils avec la surveillance vidéo, la surveillance à distance, la traçabilité automatique des données de production et une interface de données standard pour la connexion MES ou la plateforme web. LeLigne d’assemblage flexible B901stocke les résultats d’inspection CCD par vision et les mesures de résistance de contact Kelvin à quatre fils LLCR dans un MES sur des codes d’unité marqués par laser — et sa performance ingénierie, supérieure à 90 % d’utilisation et à un rendement supérieur à 98 %, est exactement le type de résultat que les données collectées rendent visible et maintenable. LeMachine à souder à barres de courant haute puissanceIl ferme la boucle de la température et de la pression de soudure avec le retour des capteurs, générant les données de procédé que votre système de collecte est conçu pour capturer.
Si vos besoins en équipements ou en données dépassent ces configurations standard,Contactez notre équipePour discuter d’une ligne automatisée sur mesure avec l’architecture de données dont votre entreprise a besoin.
Conclusion
La collecte de données machines pour les équipements d’automatisation fait la différence entre posséder des machines automatisées et les comprendre. Les données existent déjà dans chaque ligne moderne — paramètres de processus, enregistrements de cycles, résultats d’inspection, alarmes, traçabilité par unité. La collecter automatiquement via des interfaces standard, la stocker par rapport à l’identité de l’unité, et agir en conséquence via l’analyse OEE, l’analyse des rendements et la maintenance prédictive transforme les arrêts imprévus en maintenance gérée et les décisions à l’aveugle en mesures mesurées.
Choisissez un équipement conçu pour se rendre compte de lui-même — machines avec surveillance, traçabilité et interface de données standard intégrée — et le projet de collecte devient une configuration plutôt que de la construction. Si vous prévoyez d’intégrer la collecte de données machine sur vos lignes automatisées,contactez l’équipe d’ingénierie de Mijointpour demander une proposition d’équipement personnalisée, ou visiter leÀ propos de MijointPage pour en savoir plus sur les équipements d’automatisation prêts à l’emploi des données de l’entreprise.