
Les ensembles de câbles à haute vitesse tels que MCIO, CDFP et OSFP transportent désormais le trafic des serveurs et centres de données IA, et la performance électrique d’un rack entier peut dépendre de la qualité d’un seul câble. À mesure que les débits de données augmentent, les géométries concernées deviennent plus petites et moins tolérantes : un conducteur mal aligné, une couche d’isolation rayée ou un connecteur mal placé peuvent entraîner une perte de signal, des défauts intermittents ou un retour de champ. Un système d’inspection visuelle pour l’assemblage de câbles répond à ce problème en vérifiant automatiquement chaque produit, à la vitesse de production, selon des critères visuels objectifs. Ce guide explique ce qu’est un tel système, quels points de douleur il résout pour les fabricants de câbles, ce qu’il peut détecter, comment il s’intègre avec les lignes câblées automatisées, et comment en spécifier un pour votre production.
Qu’est-ce qu’un système d’inspection visuelle pour l’assemblage de câbles ?
Un système d’inspection visuelle pour l’assemblage de câbles est un système automatisé de contrôle qualité qui utilise des caméras industrielles, un éclairage contrôlé et des logiciels de traitement d’image pour examiner les ensembles de câbles pendant et après la production. Au lieu de se fier à l’œil de l’opérateur, le système capture des images du produit à des stations définies, les compare aux critères d’acceptation et prend une décision de réussite/échec en temps réel.
Dans un contexte d’assemblage de câbles, le système remplit généralement deux rôles complémentaires. La première estOrientation et suivi en cours de processus: les caméras surveillent les étapes critiques telles que le démontage, le formage et l’insertion des connecteurs, et transmettent les données de position au système de contrôle afin que la machine puisse se corriger elle-même. La seconde estInspection finale: après l’assemblage et la soudure terminés, le système vérifie que le câble fini répond aux exigences de qualité visuelle avant d’être emballé ou mis à la place.
Parce que les critères d’inspection sont définis par logiciel, chaque unité est jugée selon la même norme. Cela élimine la variabilité liée aux changements de quart, à la fatigue de l’opérateur et aux différentes interprétations de ce qui compte comme un défaut — c’est précisément là que la plupart des systèmes d’inspection manuelles tombent en panne.
Points de douleur : défauts de câble provoquant des interruptions de centres de données, taux élevés de RMA et lacunes dans l’inspection manuelle
Pour comprendre pourquoi l’inspection visuelle automatisée est devenue une exigence par défaut dans la production de câbles à grande vitesse, il est utile d’examiner les trois problèmes auxquels les fabricants de câbles sont le plus souvent confrontés.
Défauts de câble qui provoquent des interruptions de centres de données
Les câbles à haute vitesse desservent les serveurs IA, les centres de données et les équipements de communication à haut débit, où une interconnexion défaillante peut faire tomber un lien entier. Des défauts tels qu’une isolation endommagée, des conducteurs exposés, un blindage incomplet ou un connecteur non entièrement en place peuvent passer rapidement devant un regard mais échouer sur le terrain sous cycle thermique, vibration ou charge de données soutenue. Quand cela arrive, la conséquence n’est pas seulement un câble défectueux — il s’agit du temps de dépannage, de la logistique de remplacement et, dans le pire des cas, des interruptions attribuées au fournisseur de câble.
Taux RMA élevés et coût des défauts échappés
Chaque défaut qui échappe à l’usine devient plus coûteux plus bas dans la chaîne. Un défaut détecté à la station de montage coûte quelques secondes ; le même défaut trouvé par le client devient un RMA : retour d’expédition, analyse des causes profondes, retravail ou mise au rebut, et une marque sur le dossier qualité du fournisseur. Pour les assembleurs de câbles desservant des clients exigeants, contrôler les tarifs RMA n’est donc pas une réflexion en arrière-plan — cela commence par la manière dont les défauts sont détectés de manière fiable à l’intérieur de l’usine, avant l’expédition.
Lacunes d’inspection manuelle sur les câbles à grande vitesse
L’inspection visuelle manuelle pose problème sur les câbles modernes pour des raisons structurelles. La production de câbles à grande vitesse fonctionne à des rythmes de tackt qui rendent impossible pour un opérateur d’inspecter chaque caractéristique de chaque unité ; les pièces elles-mêmes sont petites, avec des conducteurs à hauteur fine et des connecteurs miniatures qui fatiguent la vue humaine ; et le jugement varie d’une personne à l’autre, donc la même unité marginale peut passer un quart et échouer le suivant. Le résultat est un trou : des défauts qu’un système cohérent et toujours attentif aurait détectés, car l’inspection humaine n’a jamais été conçue pour ce volume, cette taille ou cette répétition.
Que peut détecter l’inspection visuelle dans la production de câbles ?
La liste des défauts détectables dépend de l’emplacement des caméras et de l’aspect du processus, mais sur une ligne câblée automatisée à haute vitesse typique, l’inspection visuelle couvre :
- L’isolation et l’état du papier aluminium.Résidus d’isolation ou de feuille d’aluminium laissés après le décapage, isolation trop dénudée ou écorchée, et dommages aux couches de protection.
- Géométrie du conducteur.Qualité du préformage et du triming du conducteur, incluant la longueur, la forme et la constance de l’exposition après les étapes de bande et formage.
- Correction de l’assemblage des connecteurs.L’orientation et la polarité du connecteur, la position de la plaquette et du boîtier, ainsi que la présence de sous-composants tels que les plaques de blindage correctement.
- Position terminale et contact.L’alignement des bornes à l’intérieur du connecteur, vérifié par des contrôles de vision CCD similaires à ceux utilisés sur les équipements d’assemblage automatisés.
- Apparence de soudure.Le résultat visuel de la soudure Hot Bar — si l’assemblage semble complet et uniformément formé.
- Complétude et identification.Composants manquants, mauvais routage ou croisement des câbles, ainsi que la présence et la lisibilité de marques d’identification telles que des labels ou des codes.
La liste exacte de contrôle est configurée par produit. Un bon système permet au fabricant de définir quelles caractéristiques comptent pour chaque famille de câbles, afin que la même gamme puisse inspecter différents produits simplement en rappelant une recette différente.
Technologies de vision pour les lignes de câble à grande vitesse
Les systèmes de vision d’assemblage de câbles combinent généralement plusieurs éléments de construction.Vision 2Dgère les contrôles de présence/absence, la mesure de position et l’apparence de surface sous un seul point de vue, et est bien adapté à la vérification du placement des composants, de la position des connecteurs et du marquage.Vision 3DAjoute des informations sur la hauteur et la profondeur, ce qui est important lorsque la question d’inspection concerne la coplanarité, la profondeur d’insertion ou des caractéristiques qui ne peuvent pas être jugées sous un seul angle.
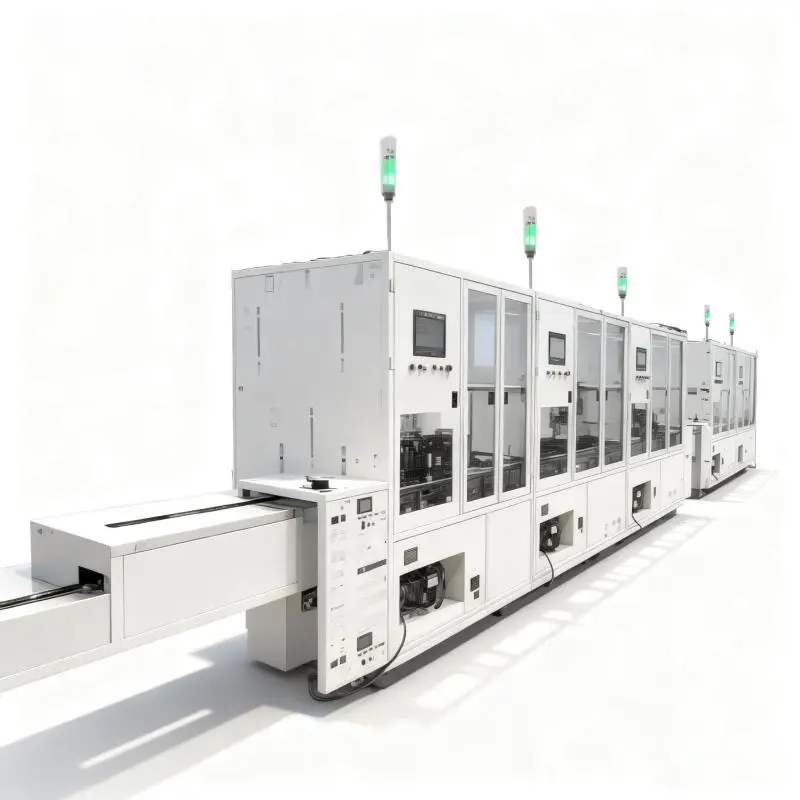
Sur les câbles à haute vitesse, la vision coïncide de plus en plus avec le processus plutôt qu’après celui-ci. Un exemple représentatif est la chaîne d’assemblage de câbles CDFP à grande vitesse entièrement automatique de Mijoint, qui intègre toute la chaîne de procédé — alimentation automatique des fils et croisement, démontage et balancement de feuilles d’aluminium au laser UV, retrait du papier aluminium, décapage d’isolation au laser CO2, retrait de l’isolation, préformage et finition, soudure à barres chaudes, système automatique de refusion de serrage et de dispositif — et utilise des systèmes servo de haute précision ainsi qu’un guidage à vision pour garantir l’assemblage Stabilité. Dans cette architecture, la vision n’est pas un policier au bout de la ligne ; Elle fait partie de la boucle de contrôle qui maintient chaque station alignée, ce qui permet à la ligne de fonctionner avec un minimum de déplacements redondants des opérateurs et une production véritablement guidée par les données.
L’éclairage et les luminaires méritent une attention équivalente à la caméra. Les câbles sont réfléchissants, cylindriques et souvent brillants après décapage ou soudure, donc un système fonctionnel en laboratoire peut tomber en panne sur la ligne si le dôme d’éclairage, l’angle de caméra et le serrage des pièces ne sont pas conçus pour le produit réel. C’est l’une des principales raisons pour lesquelles la capacité d’inspection est mieux évaluée dans le cadre de la gamme automatisée complète plutôt que comme un achat de caméra autonome.
Intégration de l’inspection avec les lignes automatisées MCIO et CDFP
La manière la plus pratique de juger l’inspection visuelle pour l’assemblage de câbles est d’examiner comment elle s’intègre dans des lignes automatisées complètes pour les types de câbles qui dominent l’interconnexion entre serveurs IA et centres de données.
PourCâbles MCIO, la ligne automatisée MCIO de préparation des fils de Mijoint intègre la chaîne de processus de préparation des fils — incluant le démontage laser UV, le démontage et le retrait du papier d’aluminium, le démontage au laser CO2, le retrait diélectrique, ainsi que le préformage et le triming final des conducteurs, combinés à la soudure automatisée par barre de chauffe. La gamme est équipée de surveillance vidéo et à distance, enregistre la traçabilité automatique des données de production et fournit une interface de données standard pouvant se connecter à un MES ou à la plateforme web développée par Mijoint. En d’autres termes, la couche d’inspection et de surveillance fait déjà partie de la conception de base de la ligne, et non un ajout à moderniser.
PourCâbles CDFP, la ligne automatisée de préparation des fils CDFP couvre la chaîne de processus équivalente et ajoute la soudure automatique ainsi qu’un système automatique de serre-joints et de refusion de fixation, dans une ligne d’une empreinte totale d’environ L18350 × W1500 × H1950 mm. Comme la gamme MCIO, elle propose la surveillance vidéo, la traçabilité automatique des données de production et une interface de données standard pour l’intégration MES. En montant d’un cran, la chaîne d’assemblage de câbles à grande vitesse CDFP entièrement automatique ajoute un guidage visuel sur tout le processus, ainsi qu’une intégration complète du MES, afin que la stabilité de l’assemblage soit supervisée en continu plutôt qu’à la fin de la sécurité.
Pour la grande vitesseEnsemble connecteur et câbleAu-delà de la préparation des fils, la chaîne d’assemblage de connecteurs NearStack de Mijoint avec système d’inspection est une ligne intelligente intégrée à processus complet pour les connecteurs et ensembles de câbles de la série NearStack, couvrant l’assemblage de plaquettes, la préparation des fils, le soudage laser, l’assemblage de plaques de blindage et le déchargement automatisé — conçue pour les serveurs d’IA, les centres de données et les équipements de communication à haute vitesse. Son système d’inspection intégré permet à la ligne de maintenir une production à haute vitesse et haute précision sur tous ces processus sans dépendre de contrôles manuels en aval.
Du côté du débit, ces lignes sont conçues pour des volumes de production réels : la ligne de préparation des fils MCIO est conçue pour environ 1 000 pièces par quart avec un chemin de mise à niveau vers 2 000 pièces par quart. L’inspection et le suivi doivent donc suivre la ligne — un autre argument en faveur d’une vision intégrée plutôt que fixée.
Comment l’inspection automatisée réduit les taux de défauts des câbles et le RMA
L’inspection visuelle automatisée attaque le problème de RMA à trois points. Premièrement, cela déplace la détection des défautsEn amont: lorsque la vision fait partie de la boucle de processus — comme dans le démontage, le formage et la soudure guidés par vision — la machine corrige ou signale un problème à la station où il survient, au lieu de laisser une unité défectueuse continuer en aval et consommer plus de valeur avant d’être rejetée.
Ensuite, il effectue l’inspectionCohérent. Les critères définis par le logiciel signifient que le même défaut est traité de la même manière sur chaque unité, à chaque service. Les cas marginaux ne dépendent plus de qui est en service, et les données sur les défauts produites par le système fournissent à l’équipe qualité une base objective pour ajuster le processus.
Troisièmement, il fabrique chaque unitétraçable. Lorsque les données d’inspection et de surveillance sont enregistrées automatiquement et transmises à un MES via une interface standard, un retour de champ peut être retracé jusqu’à ses données de production plutôt que d’être étudié en mémoire. Cela raccourcit l’analyse des causes profondes, réduit toute portée de confinement et fournit au client des preuves plutôt que des garanties — ce qui détermine souvent si un événement qualité devient un RMA routinier ou un compte perdu.
Comment spécifier et sélectionner un système de vision
Lors de l’évaluation d’un système d’inspection visuelle pour l’assemblage de câbles, les critères suivants séparent les systèmes qui fonctionnent en production de ceux qui ne fonctionnent qu’en démonstration :
- Commencez par votre liste de défauts.Spécifiez le système en fonction des défauts réels que vos clients ont retournés ou que vos audits ont trouvés — et non en fonction d’une liste générique de brochure. Chaque défaut de la liste doit correspondre à la position de la caméra, à la disposition de l’éclairage et à l’algorithme de détection.
- Adapter la capacité optique à la géométrie des pièces.Les conducteurs à pas fin, les connecteurs miniatures et les surfaces réfléchissantes déterminent la résolution de l’appareil, la distance de travail de l’objectif et le type d’éclairage dont vous avez besoin. Demandez une vérification pour vos propres pièces, pas pour des pièces d’échantillon.
- Vérifiez la compatibilité takt-time.Le système doit effectuer la capture, le traitement et la décision dans le temps de cycle de la ligne. Une étape d’inspection qui ralentit la conduite sera en pratique contournée, peu importe sa capacité.
- Confirmez la sortie des données.Le système devrait exporter automatiquement les résultats vers votre MES ou plateforme de qualité via une interface de données standard, afin que les résultats d’inspection deviennent des enregistrements de traçabilité plutôt que des images isolées.
- Contrôler les fausses acceptations et les faux rejets.Les deux sont importantes : le faux accepte les défauts de fuite, tandis que les faux rejets excessifs inonde la ligne de retravails et érodent la confiance de l’opérateur dans le système. Demandez comment la recette est ajustée et réajustée au fur et à mesure que les produits changent.
- Prévoyez les changements de direction.Si vous utilisez plusieurs familles de câbles, le système devrait passer rapidement d’une recette à l’autre — idéalement avec un rappel de recettes en un clic, conforme à la manière dont les lignes automatisées modernes gèrent le changement.
Pourquoi choisir l’équipement d’assemblage de câbles de Mijoint
Mijoint intègre vision, surveillance et traçabilité dans son équipement d’automatisation câble comme une conception intégrée plutôt qu’une simple réflexion secondaire. LePréparation de fil MCIO sur la ligne automatiséecombine toute la chaîne de processus de préparation des fils avec la soudure automatisée de la barre de vitesses, la surveillance vidéo, la surveillance à distance, la traçabilité automatique des données de production et une interface de données standard pour MES ou la plateforme web auto-développée par Mijoint. LeLigne automatisée de préparation de fils CDFPprolonge la même architecture avec soudure automatique et un système automatique de pince et de refusion de luminaire.
Pour une couverture complète des procédés, leLigne d’assemblage de câbles CDFP à grande vitesse entièrement automatiqueintègre le guidage à vision avec des systèmes servo de haute précision sur l’ensemble du processus — de l’alimentation par fil et le démontage laser en passant par la soudure par barre chaude et le reflow des dispositifs — ainsi qu’une intégration complète du MES. Pour l’assemblage au niveau des connecteurs, la chaîne d’assemblage de connecteurs NearStack avec système d’inspection assure l’assemblage des plaquettes, la préparation des fils, la soudure laser, l’assemblage de plaques de blindage et le déchargement automatisé en une seule ligne intelligente pour les serveurs d’IA et les centres de données.
Si vos produits câblés ou vos exigences d’inspection dépassent les configurations standard décrites ici,Contactez notre équipePour discuter d’une ligne automatisée sur mesure construite autour de vos produits et de vos critères de qualité.
Conclusion
Un système d’inspection visuelle pour l’assemblage de câbles n’est plus un accessoire optionnel pour la production de câbles à grande vitesse — c’est le mécanisme qui permet une qualité constante à des vitesses de ligne automatisées. En détectant les défauts de dépouillement, de formage, d’assemblage et de soudure en cours, en respectant chaque unité la même norme définie par logiciel, et en injectant les données d’inspection dans les systèmes de traçabilité et de MES, il répond directement aux trois problèmes qui affectent le plus les fournisseurs de câbles : les défaillances sur le terrain, les taux de RMA et les lacunes inhérentes à l’inspection manuelle.
Les résultats les plus fiables proviennent de l’inspection intégrée directement à la ligne — guidage de vision travaillant avec des systèmes servo, interfaces de surveillance et de données intégrées à l’équipement, et intégration MES planifiée dès le départ. Si vous évaluez une solution d’inspection visuelle pour MCIO, CDFP ou autres câbles à grande vitesse,contactez l’équipe d’ingénierie de Mijointpour demander une proposition d’équipement personnalisée, ou visiter leÀ propos de MijointPage pour en savoir plus sur les capacités d’automatisation du câble de l’entreprise.



