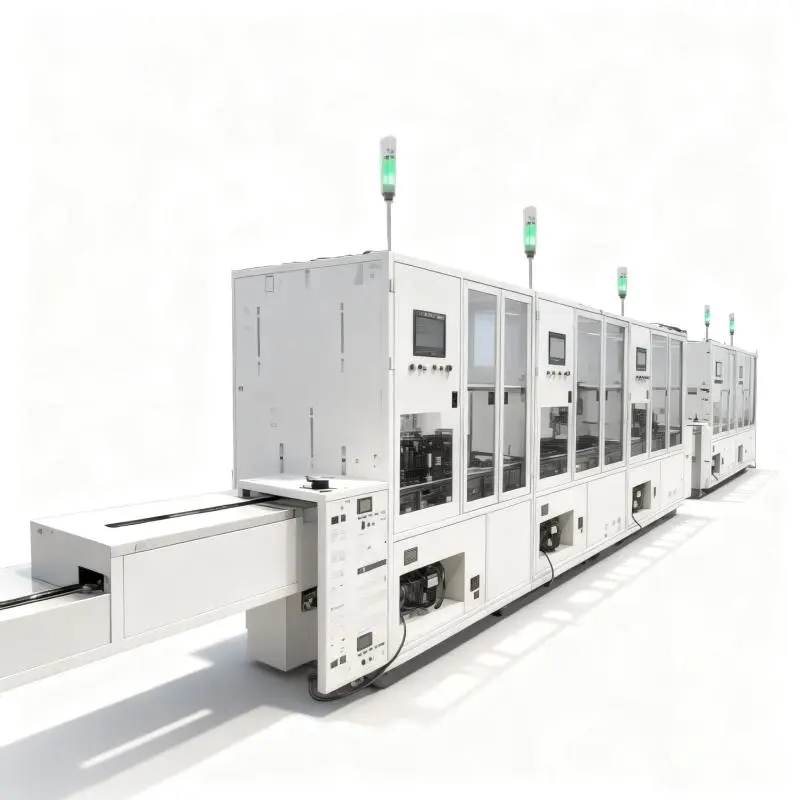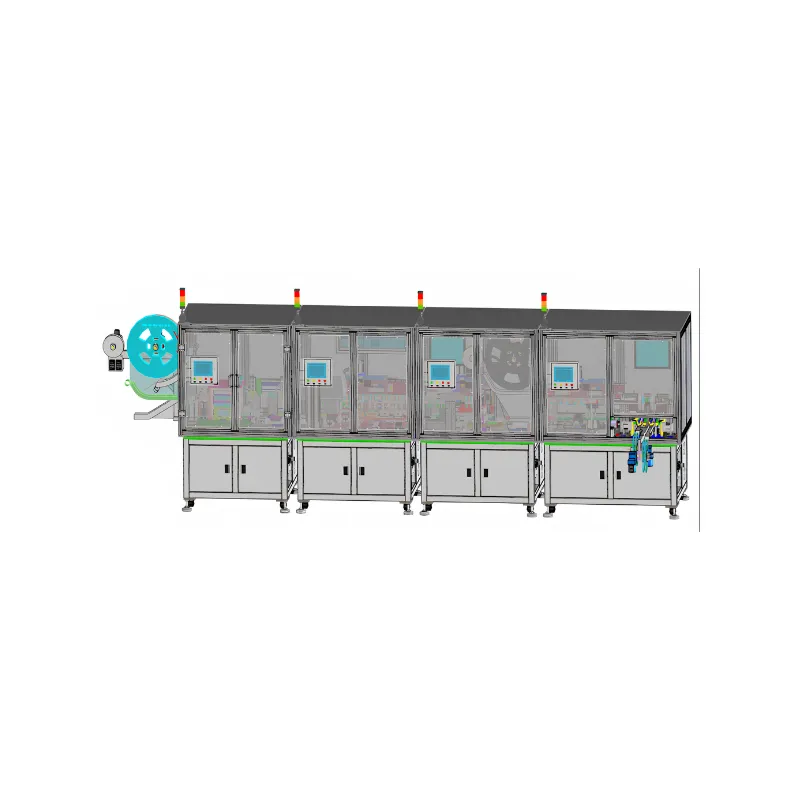
Les usines investissent simultanément dans l’automatisation et dans les systèmes d’exécution de la fabrication (MES) — et découvrent que les deux ne se connectent pas automatiquement. Une file remplie de robots et de stations automatisées peut toujours fonctionner comme un ensemble d’îlots de données, chaque machine conservant ses propres enregistrements dans son propre format, tandis que le MES attend des informations qui n’arrivent jamais. Les équipements d’automatisation prêts pour le MES comblent cet écart par conception : des machines construites de A à Z pour identifier les unités, exposer leurs données de processus et d’inspection, et communiquer avec un MES via des interfaces standard. Ce guide explique ce que signifie être prêt pour le MES, les points de douleur qu’il résout, les caractéristiques à rechercher, le fonctionnement de l’architecture d’intégration, et comment évaluer si l’équipement est réellement prêt pour votre usine numérique.
Que signifie MES-Ready ?
« Prêt MES » décrit des équipements d’automatisation capables de participer à un environnement MES sans ingénierie personnalisée à chaque étape. Concrètement, une machine prête pour le MES peut accomplir trois choses : elle sait à tout moment sur quelle unité de produit elle travaille (identification de l’unité) ; Il produit des données structurées sur ce qu’il a fait et ce qu’il a trouvé (dossiers de processus et d’inspection) ; et il peut transférer ces données automatiquement vers un système de niveau supérieur via une interface de données standard plutôt que par des exportations manuelles.
La distinction est importante car « automatisé » et « prêt pour le MES » ne sont pas la même chose. Une ligne entièrement automatisée qui enregistre les données uniquement sur son propre contrôleur est automatisée mais pas prête pour le MES — ses données existent, mais elles sont verrouillées à l’intérieur de la machine. La préparation au MES est une propriété de l’architecture des données de l’équipement, et non de ses capacités de mouvement, et elle doit être intégrée dès la phase de conception. À titre de référence, les lignes automatisées de préparation des fils de Mijoint fournissent une interface de données standard pouvant se connecter à un MES ou à la plateforme web auto-développée de Mijoint, et la chaîne d’assemblage de câbles à grande vitesse entièrement automatique CDFP est conçue avec une intégration complète du MES dans l’architecture de la ligne — des exemples d’équipements où le chemin des données vers le MES est une fonctionnalité intégrée plutôt qu’un projet de rétrofit.
Points sensibles : silos de données, erreurs de rapports manuels et absence de visibilité en temps réel en production
Lorsque l’équipement n’est pas prêt pour le MES, trois problèmes familiers s’ensuivent.
Silos de données
Chaque machine accumule ses propres enregistrements — comptages cycliques, paramètres, résultats d’inspection — dans son propre format, sur son propre contrôleur. Personne ne voit l’ensemble du tableau, car aucun système ne le détient. Les questions à lignes transversales deviennent des projets de recherche manuels : combien d’unités des équipes actuelles ont réussi l’inspection du premier article sur toutes les stations ? Quelle dérive de la machine cause un défaut particulier ? Répondre nécessite que quelqu’un marche d’une machine à l’autre et collecte des fichiers. Les silos de données sont la raison pour laquelle « nous avons les données quelque part » et « nous connaissons la réponse » sont, en pratique, des affirmations différentes.
Erreurs de rapport manuel
En l’absence de flux automatique de données, les personnes comblent le vide — notant les comptages, transcrivant les résultats d’inspection, re-saisissant les données des processus dans des tableaux Excel et des rapports. La transcription manuelle introduit des erreurs précisément au stade où la précision compte le plus, et elle consomme une main-d’œuvre qualifiée sur un travail qu’une machine pourrait effectuer instantanément. Il y a aussi du retard : un rapport compilé à la fin du service décrit le shift déjà terminé, pas celui que vous essayez de gérer.
Aucune visibilité en temps réel en production
Sans l’afflux des données d’équipement vers le MES, le statut de la production est reconstruit plutôt que connu : comment la ligne fonctionne réellement actuellement, quelle station limite la production, si la qualité dérive — tout cela ne devient visible qu’après coup, via des rapports de fin de journée ou des échappements de qualité. Les problèmes sont découverts tardivement, lorsqu’ils sont coûteux, au lieu de tels qu’ils apparaissent, quand ils sont peu coûteux à corriger. La visibilité en temps réel n’est pas une fonctionnalité luxueuse des usines numériques ; C’est la différence entre gérer la production et la revoir.
Caractéristiques clés des équipements prêts pour le MES
Lorsque vous examinez les équipements pour la préparation MES, les caractéristiques suivantes distinguent les machines véritablement prêtes de celles qui ne revendiquent que la connectivité :
- Identification de l’unité à la machine.L’équipement lit ou attribue un identifiant unique à chaque unité — code-barres, code matriciel de données ou RFID — afin que ses enregistrements s’attachent à des produits individuels plutôt qu’à des lots ou des fenêtres temporelles. Sur certains équipements Mijoint, cela est mis en œuvre avec un code bidimensionnel marqué au laser appliqué automatiquement pendant le processus.
- Données structurées de processus et d’inspection.La machine produit des champs de données définis — paramètres de processus, résultats de réussite/échec, mesures — pas seulement des logs. Par exemple, les résultats d’inspection visuelle CCD et les mesures de résistance de contact Kelvin à quatre fils, chacun lié à l’identifiant de l’unité.
- Une interface de données standard.La caractéristique décisive. L’équipement offre une interface standard et documentée pour l’échange de données plutôt que de nécessiter des adaptateurs propriétaires. Les lignes de préparation des fils de Mijoint, par exemple, exposent une interface de données standard pour MES ou la connexion à la plateforme web comme configuration de base.
- Téléchargement automatique des données.Les enregistrements circulent continuellement vers le système de niveau supérieur sans intervention de l’opérateur — le chemin des données ne devrait jamais dépendre de quelqu’un qui se souvient d’exporter un fichier.
- Prise en charge de la surveillance à distance.La machine prend en charge la surveillance de l’état à distance, permettant de vérifier l’état de la ligne sans se tenir devant l’équipement. Les lignes de préparation des fils MCIO et CDFP de Mijoint incluent la surveillance vidéo et la surveillance à distance dans leur configuration standard.
- Recette et contexte de l’événement.Les données rapportées par la machine contiennent le contexte — quelle recette était active, quelles alarmes se sont produites — donc les enregistrements MES reflètent la réalité de la production, pas seulement les chiffres bruts.
Architecture d’intégration MES : de l’équipement à l’ERP
Les équipements prêts pour le MES s’intègrent dans une architecture à trois couches. En bas, leCouche d’équipement: API, systèmes de vision, instruments de test et capteurs effectuant le travail réel et générant des données par cycle. Au centre, leCouche MES: réception des enregistrements au niveau de l’unité provenant des équipements via des interfaces de données standard, leur stockage, et l’orchestration de la production — ordres de travail, recettes, traçabilité, enregistrements de qualité. En haut, leCouche entreprise(ERP) : consommation d’agrégats du MES pour la planification, l’inventaire et la gestion des commandes.
La frontière équipement–MES est là où se produisent la plupart des échecs d’intégration, car c’est là que les données machine doivent devenir des informations métier structurées. Un équipement non conçu pour cette limite impose des middlewares personnalisés — des adaptateurs point à point coûteux à fabriquer et fragiles à entretenir. Un équipement prêt pour le MES fait s’effondrer ce problème : l’interface existe déjà, est documentée et testée, donc l’intégration devient une configuration plutôt que du développement. La même logique s’applique sous le MES : l’approche de Mijoint, qui consiste à proposer une interface de données standard qui se connecte soit au MES du client, soit à la plateforme web développée par Mijoint offre aux usines un chemin de données fonctionnel avant même le déploiement complet du MES — une étape intermédiaire qui assure traçabilité et visibilité pendant que l’architecture numérique mûrit.
Le séquençage d’intégration compte autant que l’architecture. Les usines relient rarement tout en même temps ; Le chemin pratique consiste à commencer par les lignes où la traçabilité ou la douleur de visibilité est la plus aiguë, de prouver le flux de données à cet endroit, puis de s’étendre vers l’extérieur. Un équipement avec une interface standard rend cette approche incrémentale réaliste — chaque nouvelle ligne peut suivre un processus d’intégration défini, la configuration et les tests requis étant déterminés par le MES du client
. Il est également utile de convenir tôt du contrat de données : quels champs chaque machine rapporte, dans quel format et à quelle fréquence. Lorsque le contrat est documenté par type d’équipement, la configuration MES devient prévisible, et l’ajout d’une ligne au système cesse d’être une aventure.Comment fonctionne l’équipement prêt MES en pratique
En fonctionnement quotidien, une ligne prête au MES se comporte ainsi :Lorsque cela est supporté, le MES peut envoyer des ordres de travail ou des recettes à l’équipement; Au chargement, chaque unité reçoit son identifiant — par exemple, un code marqué au laser appliqué automatiquement par la machine ; Au fur et à mesure que l’unité traverse les postes, chaque machine ajoute son enregistrement de processus et ses résultats d’inspection à cet identifiant, les téléchargeant automatiquement via l’interface standard ; Les opérateurs et superviseurs voient l’état en temps réel via des tableaux de bord de surveillance plutôt que de suivre la file ; et à la fin, chaque unité terminée dispose d’un enregistrement de qualité complet, généré par machine, stocké dans le MES — pas de transcription, pas de saisie de données en fin de service.
Ce n’est pas une architecture hypothétique. Sur la chaîne d’assemblage flexible B901 de Mijoint, des codes bidimensionnels marqués au laser identifient chaque unité, l’inspection CCD en vision de l’alignement des bornes et la mesure de la résistance de contact Kelvin à quatre fils par LLCR génèrent les données d’inspection, et toutes les données d’inspection sont stockées dans un MES pour une traçabilité complète du procédé. Les lignes automatisées de préparation de fils MCIO et CDFP enregistrent la traçabilité automatique des données de production avec surveillance vidéo et surveillance à distance, connectées via une interface de données standard. Le schéma est cohérent : l’équipement génère et télécharge le disque ; Les gens l’utilisent au lieu de le créer.
Comment l’intégration MES résout les problèmes de gestion de la production
Connecter un équipement prêt MES à un MES transforme les trois points de douleur ci-dessus en opérations gérables, voire routinières. Les silos de données se dissolvent parce que chaque machine rapporte dans le même système dans la même structure — la question à lignes transversales devient une requête plutôt qu’un projet de recherche. Le rapport manuel disparaît car les enregistrements utilisés pour les rapports se créent désormais à la source, éliminant les erreurs de transcription et libérant les personnes qualifiées du travail administratif. Et la visibilité en temps réel cesse selon qui observe : l’état de la production, la performance de la station et les tendances qualité se mettent à jour en continu au fur et à mesure que les machines rapportent.
Il y a aussi un effet de multiplication. Une fois que les données au niveau unitaire s’accumulent dans le MES, l’usine obtient une matière première analytique qu’elle n’avait jamais eue : taux de défauts par station, dérive des paramètres dans le temps, différences de rendement entre les décalages et les recettes. La traçabilité devient automatique — lorsqu’un événement de qualité survient, les unités concernées et leurs dossiers complets sont identifiés en quelques minutes, ce qui raccourcit le confinement et renforce la position de l’usine dans les audits clients.
Comment évaluer la préparation des équipements MES
Lorsque vous comparez des équipements pour une usine numérique, posez ces questions directement et considérez les réponses vagues comme des conclusions :
- La machine identifie-t-elle les unités au niveau de la station ?Si les enregistrements sont attachés à des lots ou à des fenêtres temporelles plutôt qu’à des unités, la traçabilité sera approximative, peu importe ce que promet le MES.
- Qu’est-ce que l’interface de données exactement ?Demandez la spécification : quel protocole, quels champs de données, quelle documentation. « Nous pouvons nous connecter à votre EM » est une affirmation ; une spécification d’interface est une preuve.
- Le téléchargement des données est-il automatique et continu ?Confirmez que les enregistrements circulent sans intervention de l’opérateur et sans exportations manuelles périodiques.
- Quelles données d’inspection et de procédé sont incluses ?Plus les données décisionnelles de la machine — résultats de vision, mesures, paramètres — sont exposées, plus l’enregistrement MES sera complet.
- La surveillance à distance est-elle de série ?La surveillance vidéo et la surveillance à distance indiquent que la machine a été conçue pour une exploitation supervisée en réseau plutôt qu’une utilisation autonome.
- L’équipement peut-il fonctionner avant la fin du MES ?Un chemin intermédiaire de données — comme la plateforme web d’un fournisseur — vous permet de capturer immédiatement la valeur de traçabilité au lieu d’attendre la pile numérique complète.
Pourquoi choisir les solutions MES-Ready de Mijoint
L’équipement d’assemblage automatisé de Mijoint est conçu en tenant compte de la frontière du MES. LePréparation de fil MCIO sur la ligne automatiséeetLigne automatisée de préparation de fils CDFPfournir une traçabilité automatique des données de production, une surveillance vidéo et une surveillance à distance, ainsi qu’une interface de données standard se connectant à un MES ou à la plateforme web développée par Mijoint. LeLigne d’assemblage flexible B901stocke toutes les données d’inspection visuelle CCD et de mesure Kelvin quatre fils LLCR dans un MES sur des codes d’unité marqués au laser pour une traçabilité complète. Pour la couverture complète, leMachine à souder à barres de courant haute puissancerégule la température et la pression en boucle fermée grâce à un retour de capteur — un contrôle de procédé dont les paramètres appartiennent à votre enregistrement MES.
Si vos plans d’usine numérique nécessitent un équipement dont l’architecture des données correspond à votre environnement MES,Contactez notre équipepour discuter d’une configuration sur mesure.
Conclusion
Les équipements d’automatisation prêts pour le MES transforment une ligne automatisée en source de données que votre usine numérique peut réellement utiliser. Les exigences essentielles sont simples à énoncer et exigeantes à construire : identification des unités sur chaque machine, données structurées de processus et d’inspection, téléchargement automatique via une interface de données standard, et support de la surveillance à distance en temps réel. Un équipement qui les respecte élimine les silos de données, supprime les rapports manuels et leurs erreurs, et offre à la direction de la production la visibilité en temps réel qu’elle a reconstruite à partir des rapports de fin de service.
Le conseil pratique est de faire de la préparation MES un critère de sélection d’équipement, et non un projet d’intégration post-achat. Si vous prévoyez un équipement d’assemblage automatisé pour une usine connectée au MES,contactez l’équipe d’ingénierie de Mijointpour demander une proposition d’équipement personnalisée, ou visiter leÀ propos de MijointPage pour en savoir plus sur les capacités d’automatisation et d’intégration des données de l’entreprise.