
Introduction
Les soudures sont parmi les éléments les plus petits et les plus critiques d’un produit électronique — et parmi les plus difficiles à inspecter. Une articulation mal alignée, incomplètement collée ou chauffée de manière inégale peut passer un contrôle visuel rapide et échouer sur le terrain. Pour les fabricants utilisant des procédés de soudage automatisés tels que la soudure à barres chaudes et le PGRS (soudure par refusion chauffée par impulsion), la question d’inspection n’est pas de savoir s’il faut vérifier les joints, mais comment les vérifier avec précision, de manière répétée et à vitesse de production.
Un système d’inspection des soudures fournit cette réponse. Selon la technologie, il peut vérifier la géométrie des joints, détecter des défauts internes cachés, mesurer la hauteur de soudure ou guider l’équipement de soudure lui-même pour qu’il s’aligne précisément avec les tampons et les conducteurs avant même que la chaleur ne soit appliquée. Choisir le bon système nécessite de comprendre à la fois les types de défauts produits par votre procédé ainsi que les capacités et limites de chaque technologie d’inspection.
Ce guide présente les points de douleur courants qui poussent les fabricants à investir dans l’inspection des joints de soudure, les défauts détectés par ces systèmes, les principales technologies d’inspection disponibles, la manière dont l’inspection s’intègre avec les procédés de soudure à hotbar et PGRS, ainsi que les critères les plus importants lors du choix d’un système. Elle présente également comment l’équipement de soudure guidé par vision de Mijoint intègre une précision de positionnement de qualité inspection directement dans le processus de soudure.
Qu’est-ce qu’un système d’inspection de soudure ?
Un système d’inspection des soudures est toute combinaison de matériel et de logiciel qui évalue les soudures selon des critères de qualité définis — automatiquement ou semi-automatiquement — et produit un résultat sur lequel le processus de production peut agir. L’évaluation peut avoir lieu avant la soudure (vérification que le conducteur et la plaquette sont correctement positionnés), pendant la soudure (surveillance du procédé) ou après la soudure (vérification du joint fini).
Ce que toutes les approches d’inspection des joints de soudure ont en commun, c’est l’objectif : remplacer le jugement humain subjectif et sujet à la fatigue par des mesures répétables. Un inspecteur formé peut évaluer quelques articulations par minute avec une régularité décroissante sur un quart ; Un système d’inspection évalue chaque articulation de chaque planche, cycle après cycle, en utilisant les mêmes critères à chaque fois.
Il est important de noter que l’inspection ne consiste pas seulement à rejeter des articulations défectueuses. Les données d’inspection les plus précieuses sont intégrées au procédé lui-même — corrigeant l’alignement, la dérive de signalisation et permettant aux équipements de soudure de s’adapter à la variation réelle des pièces avant la création de défauts. C’est le principe des machines à souder guidées par vision, qui utilisent la vision 3D pour localiser les tampons et les conducteurs et ajuster la position de soudure en temps réel.
Points de douleur : soudure à froid, vides et retours de champ causés par des défauts de soudure
Soudures froides
Une soudure froide se forme lorsque la soudure n’atteint pas la température nécessaire pour une liaison métallurgique correcte. Visuellement, l’articulation peut sembler complète ; électriquement et mécaniquement, elle est faible. Les joints froids provoquent des connexions intermittentes qui passent certains tests fonctionnels et échouent d’autres — l’un des modes de défaillance les plus frustrants dans la fabrication électronique, car le défaut se cache à l’intérieur d’un joint qui semble acceptable. Dans les procédés de barres de soudure et de type PGRS, un chauffage inégal sur la face de soudure est une cause directe : les sections de la surface de jonction qui reçoivent une chaleur insuffisante ne refont jamais complètement le flow.
Vides et défauts internes
Les cavités sont des cavités à l’intérieur du joint de soudure — des résidus de gaz ou de flux piégés qui réduisent la surface de liaison efficace. Un joint avec une cavité importante peut paraître parfait de l’extérieur tout en ne portant qu’une fraction de sa résistance mécanique et électrique prévue. Parce que le défaut est interne, les contrôles visuels de surface ne peuvent pas le détecter, et la faiblesse ne se manifeste que sous contrainte mécanique, cycles thermiques ou vibrations sur le terrain.
Retournements sur le terrain et coût de la garantie
Lorsque les défauts de soudure s’échappent au client, le coût se multiplie. Un produit retourné doit être diagnostiqué, réparé ou remplacé, puis renvoyé ; Dans les centres de données et les applications automobiles, un seul connecteur défaillant peut mettre hors service un équipement bien plus précieux que le composant lui-même. Les défaillances sur le terrain nuisent également à la confiance des clients et peuvent déclencher des audits ou des examens de qualification. Les fabricants qui analysent les réclamations de garantie attribuent souvent une part importante des retours à des processus de soudure qui n’avaient pas une couverture d’inspection adéquate — c’est pourquoi le contrôle qualité de la soudure mérite d’être traité comme un investissement au niveau du système plutôt que comme une dépense au niveau de la station.
Défauts courants des joints de soudure et méthodes de détection
Les défauts de soudure se répartissent en catégories reconnaissables, chacune avec des approches de détection caractéristique :
- Désalignement et décalage.Le conducteur est partiellement ou totalement détaché de sa plaque. Détection : mesure de position avant soudage — systèmes de vision qui localisent les tampons et conducteurs et calculent la déviation — ou comparaison visuelle post-soudure avec la géométrie cible.
- Soudure insuffisante ou excessive.Trop peu de soudure laisse une articulation faible ; trop de présence crée des ponts et des courts-circuits vers les conducteurs adjacents. Détection : mesure géométrique de la jonction finie, comparant la surface, la hauteur ou le volume de soudure avec la spécification.
- Des joints froids et un reflux incomplet.La soudure n’a pas complètement fondu ni adhéré. Détection : analyse de la texture de surface et de la géométrie des joints, soutenue par la surveillance du procédé de la température réelle et du profil de chauffage lors du soudage.
- Cavités et vides internes.Des interstices cachées à l’intérieur de l’articulation. Détection : méthodes d’inspection interne telles que les rayons X, qui analysent l’articulation pour révéler des cavités que l’inspection de surface ne peut pas voir.
- Ponts et shorts.La soudure relie des conducteurs qui devraient être isolés. Détection : test électrique et inspection visuelle/géométrique de l’espace entre les conducteurs adjacents.
Deux conclusions pratiques découlent de cette liste. Premièrement, aucune méthode de détection unique ne couvre tous les types de défauts — les méthodes de géométrie de surface et les méthodes d’imagerie interne répondent à différentes questions. Deuxièmement, plus un type de défaut est détecté tôt, moins coûte cher de le corriger : détecter un mauvais alignement avant la soudure empêche complètement le défaut, tandis que trouver un vide après soudure signifie retravailler ou mettre au rebut.
Technologies d’inspection : AOI 2D, SPI 3D et rayons X
AOI 2D (Inspection optique automatisée)
L’AOI 2D utilise des caméras et du traitement d’image pour examiner les joints depuis le dessus. Il vérifie la présence, la position et les caractéristiques visuelles — couverture de soudure, contour des joints, pontage entre les conducteurs adjacents. Il est rapide et bien adapté aux contrôles à grand volume des caractéristiques visibles en surface. Sa limite réside dans la profondeur : une image 2D ne peut pas mesurer la hauteur de soudure ni révéler quoi que ce soit sur la structure interne de l’assemblage. Un joint avec une apparence acceptable mais un effet occulte passera l’AOI 2D.
Inspection 3D
Les technologies d’inspection 3D reconstruisent le profil de hauteur de la surface du joint, permettant de mesurer la hauteur, le volume et la coplanarité de la soudure — des caractéristiques invisibles sur une image plate. Le même principe de mesure 3D alimente également une application différente : plutôt que d’inspecter les joints après soudure, la vision 3D localise les tampons et conducteurs avant de souder et guide l’équipement vers un alignement correct. Dans la machine à souder PGRS guidée par vision 3D de Mijoint, la vision 3D positionne les plaques et conducteurs du PCB, calcule les écarts de position en temps réel et transmet les données au système de contrôle principal pour la soudure par alignement adaptatif — transformant la mesure de qualité inspection en prévention des défauts.
Inspection aux rayons X
Images d’inspection aux rayons X à travers le joint, révélant une structure interne : vides, soudure insuffisante sous les composants et ponts cachés. C’est la méthode définitive pour les défauts internes qu’aucune technique de surface ne peut détecter. Ses compromis sont le coût et le débit — les systèmes à rayons X représentent un investissement important et inspectent généralement des échantillons ou des joints spécifiques à haut risque plutôt que chaque assemblage sur chaque carte. De nombreux fabricants utilisent la radiographie pour la validation des procédés et les échantillonnages périodiques, tout en s’appuyant sur des méthodes plus rapides pour une inspection complète de la production.
Intégration de l’inspection avec la barre de sécurité et la soudure PGRS
Soudure de barres de courant et PGRS sur des plaques de circuit imprimé à l’aide d’un outil de liaison chauffé, avec de la chaleur appliquée sous pression et temps contrôlés. Ces procédés exigent un alignement serré : la barre doit toucher simultanément toute la zone de soudure, et le conducteur doit rester sur la plaquette dans une faible tolérance positionnelle. Deux exemples au niveau des équipements montrent comment l’inspection s’intègre au processus :
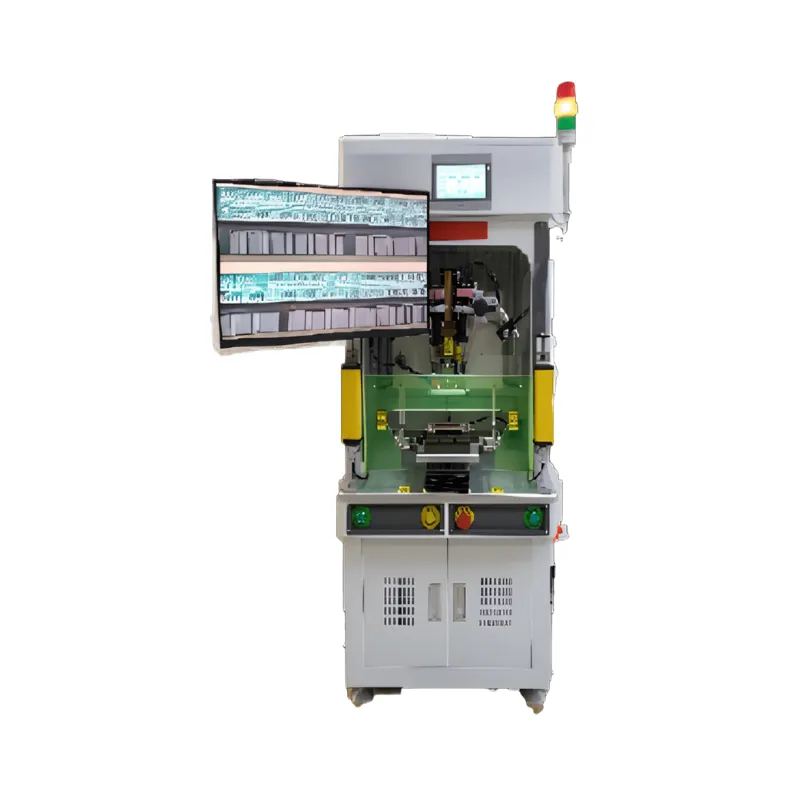
Soudage adaptatif guidé par vision.LeMachine à souder PGRS guidée par vision 3D (double station)utilise la vision 3D pour localiser les placards et conducteurs du PCB, calcule la déviation de position en temps réel, puis transmet le résultat au système de contrôle principal, qui adapte l’alignement de soudure en conséquence. La conception à double station permet de chevaucher la charge et la soudure pour le débit, et la machine prend en charge un procédé de pré-soudure pour les applications nécessitant des conducteurs pré-étamés. LeMachine à souder PGRS en ligneétend la même capacité à un flux en ligne continu : chargement automatique, reconnaissance visuelle, correction de la déviation du conducteur, soudage et déchargement automatique — les contrôles de vision sont intégrés à chaque cycle plutôt que réalisés séparément en aval.
Uniformité thermique pour de larges zones de soudure.L’alignement n’est que la moitié de la qualité des joints ; L’autre moitié, c’est la chaleur. Sur de larges surfaces de soudure — comme les circuits PCIE et CEM grand format — un chauffage inégal à travers la barre crée des sections froides et des joints irréguliers. Mijoint’sMachine à souder à barres de courant haute puissancecela permet d’y remédier par une optimisation structurelle et un contrôle local précis de la résistance et de la température, obtenant un équilibre thermique sur toute la large face de soudage, de sorte que les soudures de jonction soient uniformes dans une seule opération.
Construire un système de qualité en boucle fermée pour éliminer les problèmes de soudure
Le contrôle qualité de soudage le plus efficace est une boucle fermée : la mesure influence le procédé, et le procédé génère de nouvelles mesures. Une architecture pratique en boucle fermée pour la qualité des joints de soudure comprend quatre couches :
- Vérification préalable au processus.Avant l’application de la chaleur, la vision confirme que les conducteurs et les tampons sont présents et correctement positionnés. Le désalignement — le défaut le moins cher à corriger — est corrigé avant de devenir une articulation.
- Adaptation et suivi en cours.Lors du soudage, l’équipement mesure la géométrie réelle de la pièce (via le calcul de la déviation de vision en 3D) et adapte l’alignement ; Les paramètres de chauffage sont contrôlés et surveillés afin que chaque assemblage reçoive le profil thermique souhaité.
- Inspection post-processus.Après soudure, une inspection adaptée au risque de défaut — vérification géométrique des caractéristiques de surface, échantillonnage par rayons X pour l’intégrité interne — permet de vérifier le résultat avant que le produit ne soit déplacé en aval.
- Retour d’information et correction.Les résultats des inspections sont analysés pour détecter les tendances. Une dérive dans la géométrie des joints renvoie à l’alimentation ou à l’alignement ; Un schéma de joints froids indique des paramètres de chauffage. Corriger la cause en amont ferme la boucle et empêche la réapparition des défauts.
Les usines qui mettent en œuvre cette structure cessent de traiter les défauts de soudure comme des événements aléatoires à détecter et commencent à les traiter comme des signaux de procédé à éliminer. Le bénéfice composé est une moindre réduction des rendements sur le champ : des joints qui ont été soudés correctement la première fois, vérifiés en cycle et tracés tout au long du processus.
Critères clés de sélection
Lors de la comparaison des approches et équipements d’inspection des joints de soudure, évaluez les éléments suivants :
- Couverture des défauts versus votre profil réel de défauts.Listez les types de défauts que votre procédé produit réellement (à partir des données de rendement et de l’analyse des rendements), puis confirmez que la technologie candidate les détecte. Un système avec une excellente couverture de surface n’aide pas si vos pertes proviennent de vides internes.
- Intégration avec le procédé de soudure.Les systèmes qui mesurent avant et pendant la soudure préviennent les défauts ; des systèmes qui ne les inspectent qu’après les trient. Les équipements de soudure guidés par vision qui effectuent le calcul de déviation 3D et l’alignement adaptatif corrigent le désalignement à la source.
- Impact sur la vitesse et le temps de cycle.L’inspection intégrée au cycle de la machine ajoute une couverture sans ajouter de temps de cycle. Vérifiez que le débit d’inspection correspond ou dépasse le taux de production de votre ligne.
- Répétabilité et performance en cas de faux appels.Demandez des données sur la répétabilité des mesures et les taux de faux rejets. Un système qui signale de bonnes articulations gaspille de la main-d’œuvre et érode la confiance de l’opérateur.
- Capacité de procédé de l’équipement de soudage lui-même.L’inspection ne peut pas compenser un processus de soudure instable. Évaluez le contrôle thermique de la plateforme de soudage (par exemple, un contrôle local précis de la température de résistance pour de larges zones de soudure) en plus de ses caractéristiques d’inspection — la qualité des joints commence par l’équipement de soudure.
- Connectivité des données.Les résultats d’inspection qui alimentent les registres de production soutiennent la traçabilité et l’analyse des tendances ; les stations d’inspection isolées perdent cette valeur.
Pourquoi choisir les solutions d’inspection des soudures de Mijoint
Mijoint intègre directement la mesure de qualité inspection dans son équipement de soudure, de sorte que la qualité des joints est protégée au moment de la création plutôt que vérifiée après coup :
- LeMachine à souder PGRS guidée par vision 3D (double station)localise les plaques et conducteurs de PCB en 3D, calcule les écarts de position en temps réel, et transmet les résultats au système de contrôle principal pour le soudage d’alignement adaptatif — avec une productivité à double station et un support pour les procédés de pré-soudure.
- LeMachine à souder PGRS en ligneoffre le même positionnement visuel 3D et soudage adaptatif dans une configuration entièrement en ligne — chargement automatique, reconnaissance visuelle, correction de la déviation du conducteur, soudure et déchargement automatique en un seul processus continu.
- LeMachine à souder à barres de courant haute puissanceRésout le problème de chauffage à grande surface sur les circuits PCIE et CEM, avec une optimisation structurelle et un contrôle local précis de la résistance de la température qui maintient l’équilibre thermique sur toute la face de soudure pour des joints uniformes et à passage unique.
Sur ces plateformes, la capacité d’inspection n’est pas une station à fixer — elle fait partie du processus de soudage lui-même, mesurant et corrigeant à chaque cycle. Si vos produits nécessitent des exigences de soudure au-delà de ces configurations standard, Mijoint fournit également des équipements personnalisés construits autour de vos plans de produit et des exigences de procédé —Contactez notre équipepour demander une solution sur mesure.
Conclusion
Choisir le bon système d’inspection des soudures commence par vos défauts : cartographiez les modes de défaillance réellement produits par votre procédé, puis sélectionnez la technologie — ou la combinaison de technologies — qui les détecte le plus tôt possible. N’oubliez pas que l’AOI 2D vérifie ce qui est visible, la mesure 3D ajoute de la hauteur et permet un guidage pré-soudure, et la radiographie révèle ce qui est interne. Par-dessus tout, accordez du poids à une inspection intégrée au processus de soudage lui-même : l’alignement guidé par vision, la correction en temps réel des déviations et le chauffage contrôlé empêchent la majorité des défauts de jonction avant qu’ils n’existent.
Si vous évaluez des équipements de soudure avec une capacité d’inspection intégrée et que vous avez besoin d’une solution configurée selon vos produits spécifiques et vos exigences de qualité,contactez l’équipe d’ingénierie de Mijointpour demander une proposition d’équipement personnalisée. Pour en savoir plus sur les capacités de soudure de l’entreprise et son expérience dans le secteur, rendez-vous sur leÀ propos de Mijointpage.



